

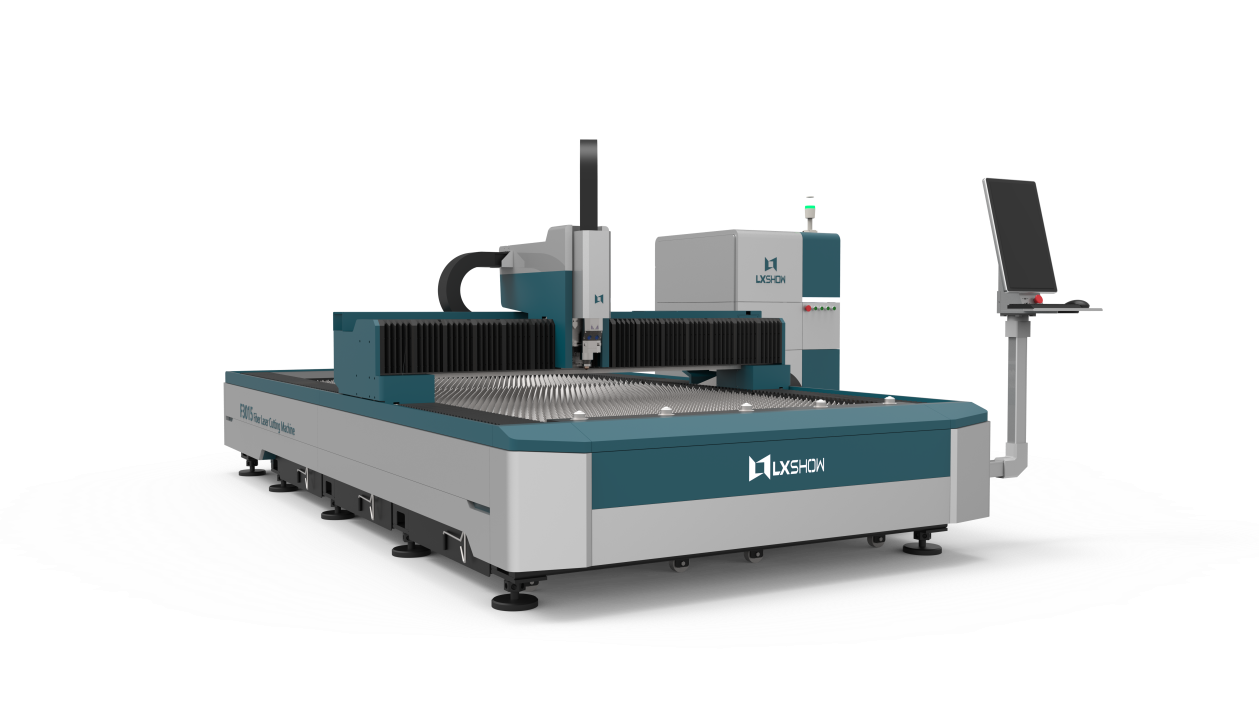
Stal węglowa i stal nierdzewna są szeroko stosowane w różnych gałęziach przemysłu jako powszechnie stosowane materiały metalowe, dlatego wysokiej jakości laser tnący jest pierwszym wyborem do obróbki i cięcia. Jednak z powodu niewielkiej wiedzy na temat szczegółów użytkowania laserów tnących, dochodzi do wielu nieoczekiwanych sytuacji! Poniżej przedstawiam niezbędne środki ostrożności dotyczące cięcia blach ze stali węglowej i nierdzewnej za pomocą laserów tnących. Mam nadzieję, że przeczytasz je uważnie i że wiele zyskasz!
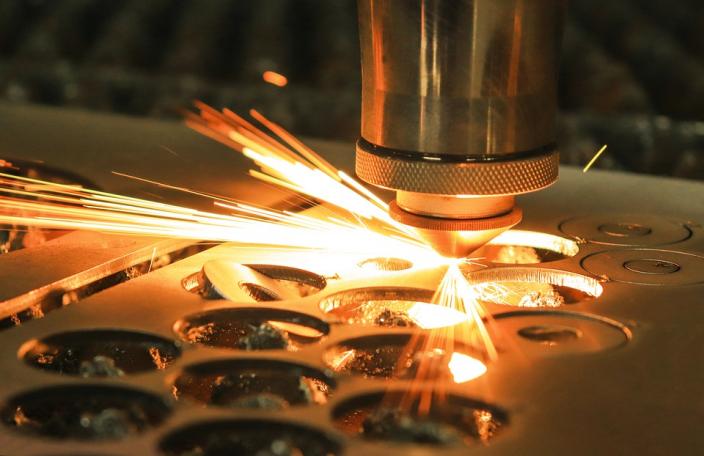
Środki ostrożności dotyczące cięcia blach ze stali nierdzewnej za pomocą maszyny do cięcia laserowego
1. Powierzchnia materiału ze stali nierdzewnej ciętego laserem jest zardzewiała
Gdy powierzchnia stali nierdzewnej jest zardzewiała, cięcie jest utrudnione, a efekt końcowy będzie słaby. Gdy na powierzchni materiału znajduje się rdza, cięcie laserowe będzie odbijać się z powrotem do dyszy, co łatwo ją uszkodzić. Uszkodzenie dyszy powoduje przesunięcie wiązki laserowej, co z kolei prowadzi do uszkodzenia układu optycznego i systemu zabezpieczającego, a nawet zwiększa ryzyko wybuchu. Dlatego przed cięciem należy dokładnie usunąć rdzę z powierzchni materiału. Zalecamy użycie tej laserowej maszyny czyszczącej, która pomoże szybko usunąć rdzę z powierzchni stali nierdzewnej przed cięciem.
2. Powierzchnia materiału ze stali nierdzewnej ciętego przez maszynę tnącą laserowo jest malowana
Malowanie powierzchni ze stali nierdzewnej jest na ogół rzadkością, ale należy zachować ostrożność, ponieważ farby są zazwyczaj substancjami toksycznymi, które podczas obróbki łatwo wydzielają dym, co jest szkodliwe dla zdrowia ludzkiego. Dlatego podczas cięcia pomalowanych materiałów ze stali nierdzewnej konieczne jest wytarcie farby z powierzchni.
3. Powłoka powierzchniowa materiału ze stali nierdzewnej ciętego laserowo
Podczas cięcia stali nierdzewnej laserem zazwyczaj stosuje się technologię cięcia folii. Aby zapobiec uszkodzeniu folii, zazwyczaj tniemy ją bokiem i niepowlekaną stroną w dół.
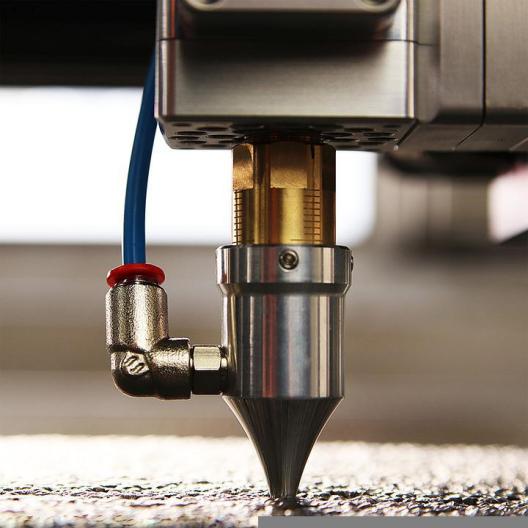
Środki ostrożności dotyczące cięcia blach ze stali węglowej za pomocą maszyny do cięcia laserowego
1. Podczas cięcia laserowego na obrabianym przedmiocie powstają zadziory
(1) Jeśli pozycja ogniskowania lasera jest przesunięta, możesz spróbować przetestować pozycję ogniskowania i dostosować ją do przesunięcia ogniskowania lasera.
(2) Moc wyjściowa lasera jest niewystarczająca. Należy sprawdzić, czy generator laserowy działa prawidłowo. Jeśli jest w normie, należy sprawdzić, czy wartość wyjściowa przycisku sterowania laserem jest prawidłowa. Jeśli nie, należy ją wyregulować.
(3) Prędkość linii cięcia jest zbyt niska i konieczne jest zwiększenie prędkości linii podczas kontroli operacyjnej.
(4) Czystość gazu tnącego nie jest wystarczająca i konieczne jest zapewnienie wysokiej jakości gazu roboczego do cięcia.
(5) Długotrwała niestabilność obrabiarki wymaga w tym momencie jej wyłączenia i ponownego uruchomienia.
2. Laser nie przecina całkowicie materiału
(1) Wybór dyszy laserowej nie jest zgodny z grubością płyty obróbczej. Należy wymienić dyszę lub płytę obróbczą.
(2) Prędkość linii cięcia laserowego jest zbyt duża i konieczna jest kontrola operacji w celu zmniejszenia prędkości linii.
3. Nietypowe iskrzenie podczas cięcia stali miękkiej
Podczas normalnego cięcia stali miękkiej linia iskry jest długa, płaska i ma mniej rozdwojonych końcówek. Pojawienie się nietypowych iskier wpłynie na gładkość i jakość obróbki części obrabianej. W tym przypadku, gdy inne parametry są w normie, należy wziąć pod uwagę następujące sytuacje:
(1) Dysza głowicy laserowej jest poważnie zużyta i należy ją wymienić w odpowiednim czasie;
(2) W przypadku braku wymiany dyszy należy zwiększyć ciśnienie robocze gazu tnącego;
(3) Jeśli gwint na połączeniu dyszy z głowicą laserową jest luźny, należy natychmiast przerwać cięcie, sprawdzić stan połączenia głowicy laserowej i ponownie nawlec gwint.
Powyższe środki ostrożności dotyczą cięcia blach ze stali węglowej i nierdzewnej za pomocą lasera. Mam nadzieję, że wszyscy powinni zachować większą ostrożność podczas cięcia! Środki ostrożności dla różnych materiałów tnących są różne, a nieoczekiwane sytuacje również są różne. Musimy radzić sobie z konkretnymi sytuacjami!
Czas publikacji: 18 lipca 2022 r.