部品 側面吊り下げ構造一体型溶接ベッド
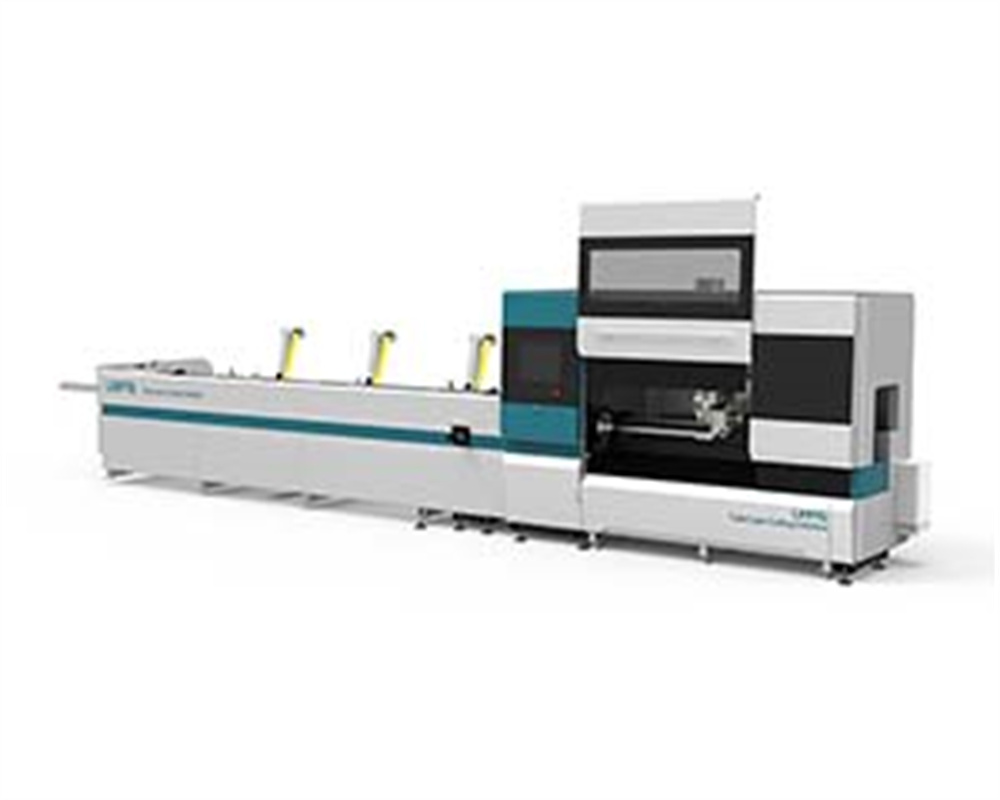
ベッドは、サイドハンギング構造と一体溶接ベッドを採用し、内部応力を除去するために焼きなまし処理を施しています。粗加工後、仕上げ加工前に振動時効処理を行うことで、工作機械の剛性と安定性を大幅に向上させ、工作機械の精度を確保しています。ACサーボモータ駆動は数値制御システムによって制御され、モータ駆動後にチャックがY方向に往復運動することで、高速移動と送り動作を実現します。Y軸ラックとリニアガイドレールは高精度製品で構成されており、伝達精度を効果的に保証します。ストローク両端のリミットスイッチが制御され、同時にハードリミット装置が設置されているため、工作機械の動作の安全性を効果的に確保します。工作機械には自動潤滑装置が装備されており、ベッドの可動部に一定間隔で潤滑油を供給し、可動部が良好な状態で動作するようにすることで、ガイドレール、ギア、ラックの耐用年数を向上させることができます。
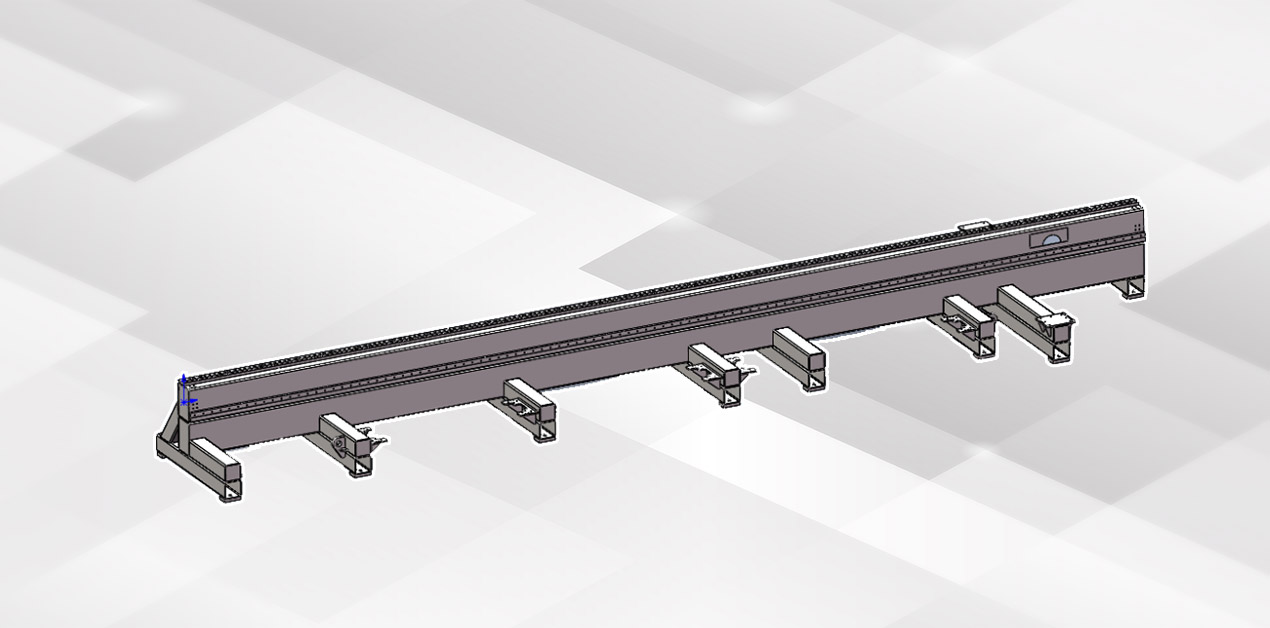
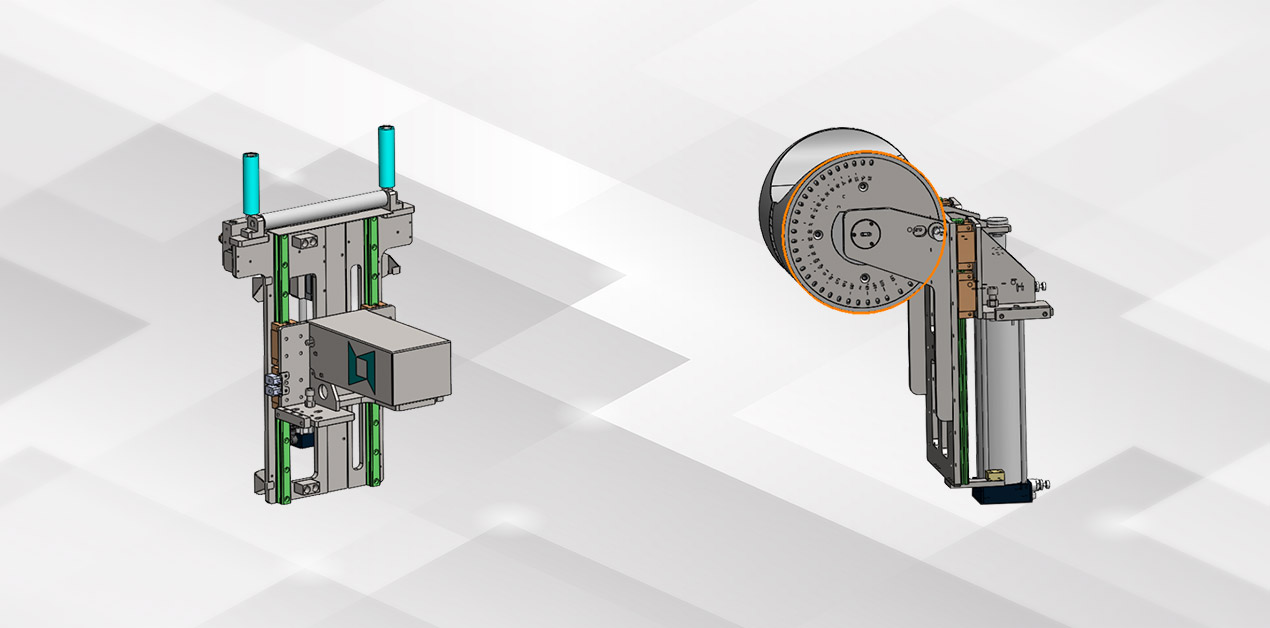
ベッドには2組の支持機構が設置されており、2種類あります。1. 追従支持は独立したサーボモーターによって上下に制御され、主に長尺切断パイプ(小径パイプ)の過度の変形に対する追従支持を行います。後部チャックが対応する位置に移動すると、補助支持が下降して回避できます。2. 可変径ホイール支持はシリンダーによって昇降され、異なるサイズのパイプを支持するために、異なるスケール位置に手動で調整できます。
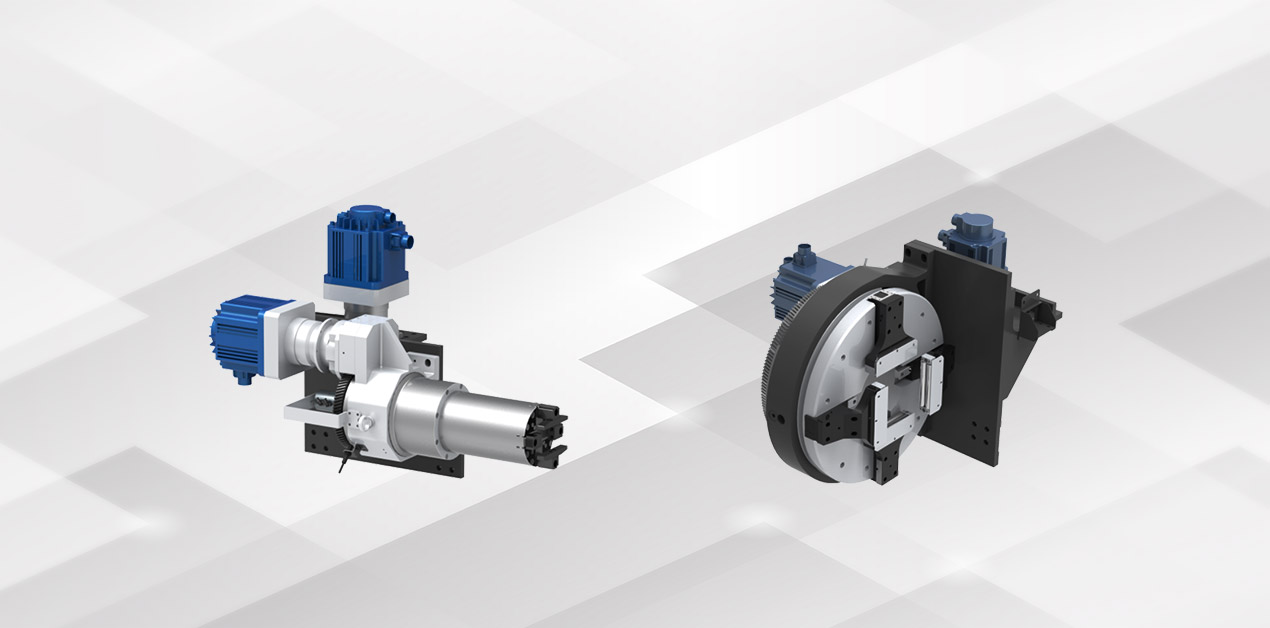
チャックは前後に2つの空気圧式フルストロークチャックに分かれており、どちらもY方向に移動できます。後部チャックはパイプのクランプと供給を担当し、前部チャックは材料をクランプするためにベッドの端に設置されています。前部チャックと後部チャックはそれぞれサーボモーターで駆動され、同期回転を実現します。ダブルチャックのジョイントクランプにより、ショートテール切断が可能になり、口のショートテールは20~40mmに達することができ、ロングテールのショートテール切断にも対応します。TNシリーズパイプ切断機はチャック移動と回避方式を採用しており、常に2つのチャックで切断を実現でき、パイプが長くなりすぎて不安定になったり、精度が不足したりすることはありません。
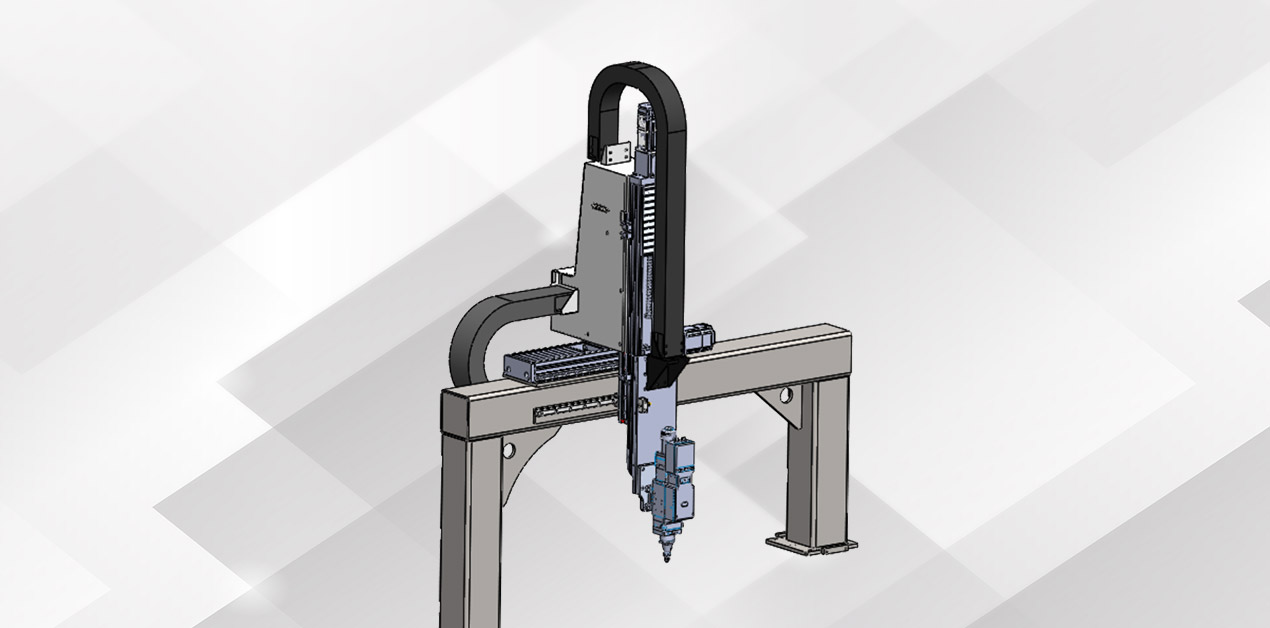
X 軸装置のクロスビームは、角管と鋼板を組み合わせて溶接したガントリー構造を採用しています。ガントリー部品はベッドに固定され、X 軸はサーボモーターによって駆動され、ラックアンドピニオンを駆動してスライドプレートの X 方向の往復運動を実現します。移動の過程で、リミットスイッチがストロークを制御して位置を制限し、システムの安全な動作を確保します。同時に、X/Z 軸には独自の器官カバーがあり、内部構造を保護し、保護と除塵効果を高めます。Z 軸装置は主にレーザーヘッドの上下移動を実現します。Z 軸は CNC 軸として使用して独自の補間動作を実行でき、同時に X 軸および Y 軸とリンクでき、さまざまな状況のニーズを満たすために追従制御に切り替えることもできます。