

పౌడర్ ఫీడింగ్ నాజిల్
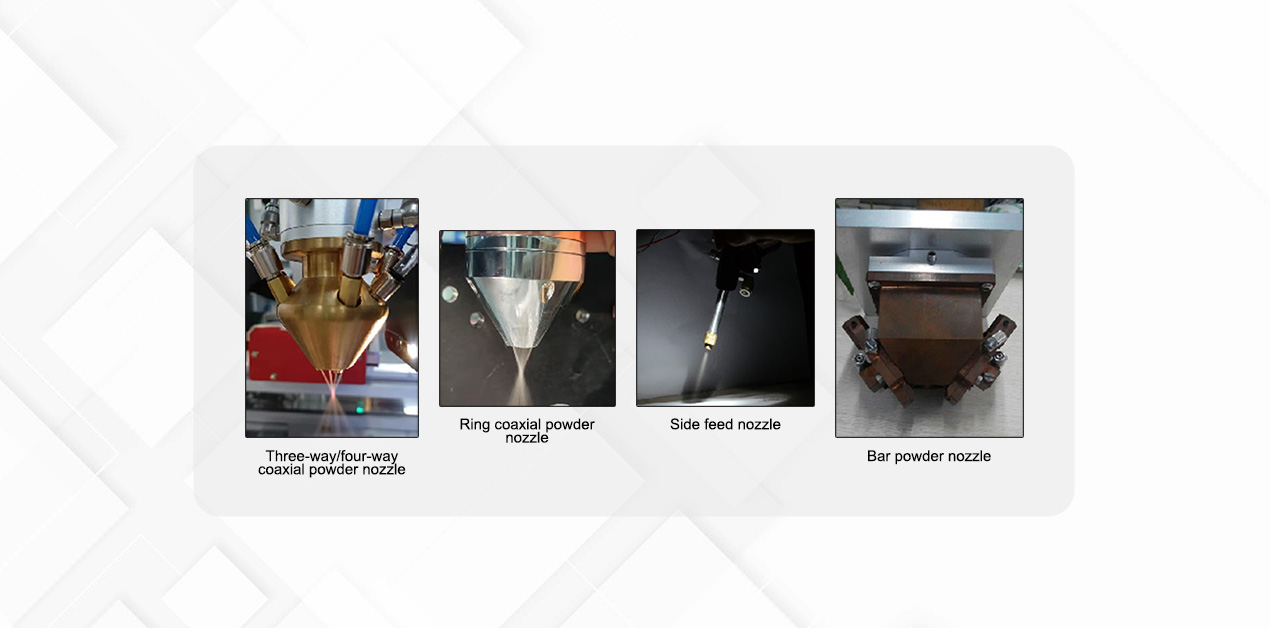
1. మూడు-దిశల/నాలుగు-దిశల కోయాక్సియల్ పౌడర్ ఫీడింగ్ నాజిల్: పౌడర్ నేరుగా మూడు-దిశల/నాలుగు-దిశల నుండి బయటకు వచ్చి ఒకే బిందువు వద్ద కేంద్రీకృతమవుతుంది, కేంద్రీకరణ బిందువు చిన్నదిగా ఉంటుంది, పౌడర్ దిశపై గురుత్వాకర్షణ ప్రభావం తక్కువగా ఉంటుంది మరియు దిశానిర్దేశం బాగుంటుంది, ఇది త్రిమితీయ లేజర్ పునరుద్ధరణ మరియు 3D ప్రింటింగ్కు అనుకూలంగా ఉంటుంది.
2. వలయాకార కోయాక్సియల్ పౌడర్ ఫీడింగ్ నాజిల్: పౌడర్ను మూడు లేదా నాలుగు ఛానెళ్ల ద్వారా లోపలికి పంపిస్తారు, మరియు అంతర్గత హోమోజనైజేషన్ ట్రీట్మెంట్ తర్వాత, పౌడర్ ఒక వలయంలా బయటకు వచ్చి ఒకచోట కలుస్తుంది. ఈ కలయిక బిందువు సాపేక్షంగా పెద్దదిగా ఉన్నప్పటికీ, మరింత ఏకరీతిగా ఉంటుంది మరియు పెద్ద స్పాట్లతో లేజర్ మెల్టింగ్ చేయడానికి ఇది మరింత అనుకూలంగా ఉంటుంది. 30° లోపు వాలు కోణంతో లేజర్ క్లాడింగ్ చేయడానికి ఇది అనువైనది.
3. సైడ్ పౌడర్ ఫీడింగ్ నాజిల్: సరళమైన నిర్మాణం, తక్కువ ఖర్చు, సౌకర్యవంతమైన ఇన్స్టాలేషన్ మరియు సర్దుబాటు; పౌడర్ అవుట్లెట్ల మధ్య దూరం ఎక్కువగా ఉంటుంది, మరియు పౌడర్ మరియు కాంతిపై నియంత్రణ మెరుగ్గా ఉంటుంది. అయితే, లేజర్ కిరణం మరియు పౌడర్ ఇన్పుట్ అసమానంగా ఉంటాయి, మరియు స్కానింగ్ దిశ పరిమితంగా ఉంటుంది, కాబట్టి ఇది ఏ దిశలోనూ ఏకరీతి క్లాడింగ్ పొరను ఉత్పత్తి చేయదు, అందువల్ల ఇది 3D క్లాడింగ్కు అనువైనది కాదు.
4. బార్-ఆకారపు పౌడర్ ఫీడింగ్ నాజిల్: రెండు వైపుల నుండి పౌడర్ను స్వీకరించిన తర్వాత, పౌడర్ అవుట్పుట్ మాడ్యూల్ ద్వారా సజాతీయీకరణ ప్రక్రియ జరిగి, బార్-ఆకారపు పౌడర్ బయటకు వస్తుంది. ఇది ఒకేచోట చేరి 16mm*3mm (అనుకూలీకరించదగిన) స్ట్రిప్-ఆకారపు పౌడర్ స్పాట్గా ఏర్పడుతుంది. ఈ స్ట్రిప్-ఆకారపు స్పాట్ల కలయిక ద్వారా పెద్ద-ఫార్మాట్ లేజర్ ఉపరితల మరమ్మత్తును సాధ్యం చేయవచ్చు మరియు సామర్థ్యాన్ని గణనీయంగా మెరుగుపరచవచ్చు.
పౌడర్ ఫీడర్
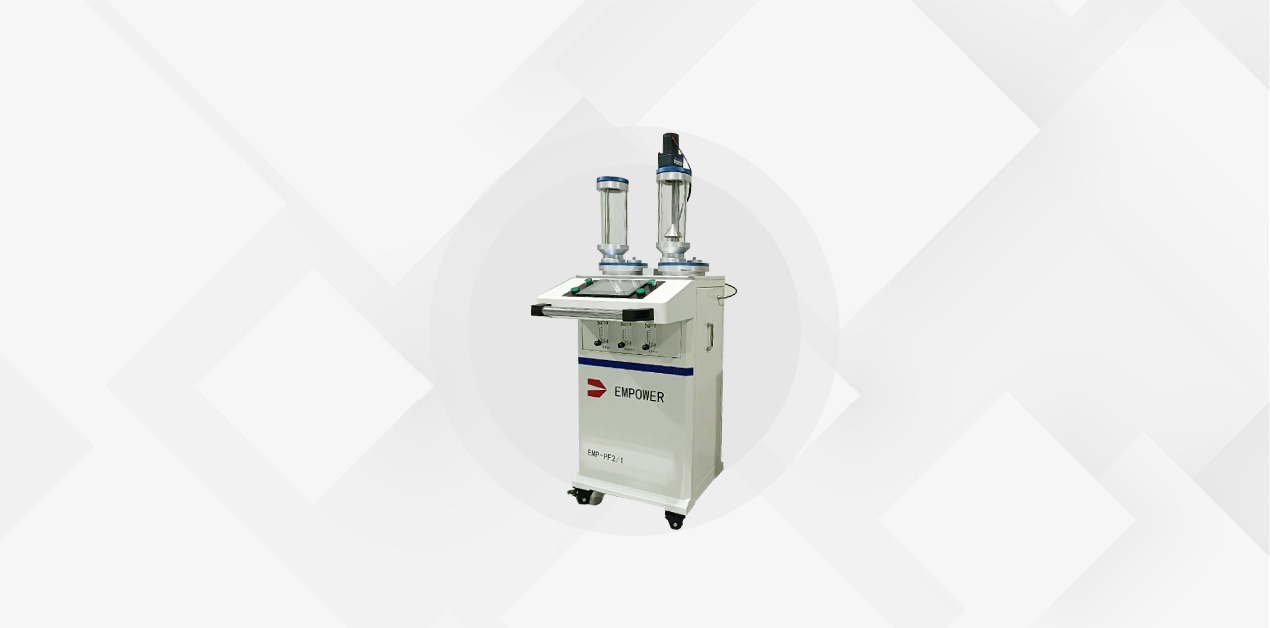
డబుల్ బ్యారెల్ పౌడర్ ఫీడర్ ప్రధాన పారామితులు
పౌడర్ ఫీడర్ మోడల్: EMP-PF-2-1
పౌడర్ ఫీడింగ్ సిలిండర్: డ్యూయల్-సిలిండర్ పౌడర్ ఫీడింగ్, PLC స్వతంత్రంగా నియంత్రించదగినది
నియంత్రణ మోడ్: డీబగ్గింగ్ మరియు ప్రొడక్షన్ మోడ్ల మధ్య వేగంగా మారడం
కొలతలు: 600మిమీX500మిమీX1450మిమీ (పొడవు, వెడల్పు మరియు ఎత్తు)
వోల్టేజ్: 220VAC, 50HZ;
శక్తి: ≤1kw
పంపదగిన పొడి కణ పరిమాణం: 20-200μm
పౌడర్ ఫీడింగ్ డిస్క్ వేగం: 0-20 rpm స్టెప్లెస్ స్పీడ్ రెగ్యులేషన్;
పౌడర్ తినిపించే పునరావృత ఖచ్చితత్వం: <±2%;
అవసరమైన వాయు వనరు: నత్రజని/ఆర్గాన్
ఇతరాలు: అవసరాలకు అనుగుణంగా ఆపరేషన్ ఇంటర్ఫేస్ను అనుకూలీకరించవచ్చు
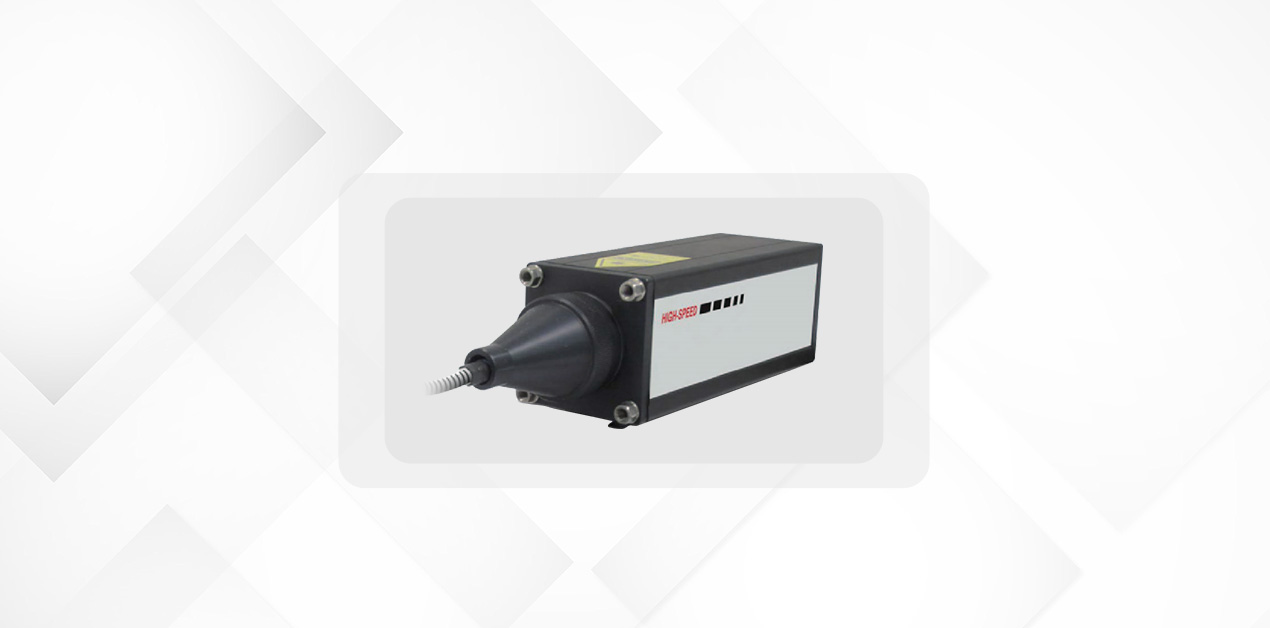
లేజర్ పైరోమీటర్
లేజర్ క్వెంచింగ్, క్లాడింగ్ మరియు ఉపరితల చికిత్స వంటి క్లోజ్డ్-లూప్ ఉష్ణోగ్రత నియంత్రణ, అంచులు, ఉబ్బెత్తులు లేదా రంధ్రాల గట్టిపడే ఉష్ణోగ్రతను ఖచ్చితంగా నిర్వహించగలదు.
పరీక్ష ఉష్ణోగ్రత పరిధి 700℃ నుండి 2500℃ వరకు ఉంటుంది.
10kHz వరకు క్లోజ్డ్-లూప్ నియంత్రణ.
శక్తివంతమైన సాఫ్ట్వేర్ ప్యాకేజీలు
ప్రక్రియ సెటప్, విజువలైజేషన్ మరియు
డేటా నిల్వ.
ఆటోమేషన్ లైన్ కోసం 24V డిజిటల్ మరియు అనలాగ్ 0-10V I/O తో కూడిన పారిశ్రామిక I/O టెర్మినల్స్
ఏకీకరణ మరియు లేజర్ అనుసంధానం.
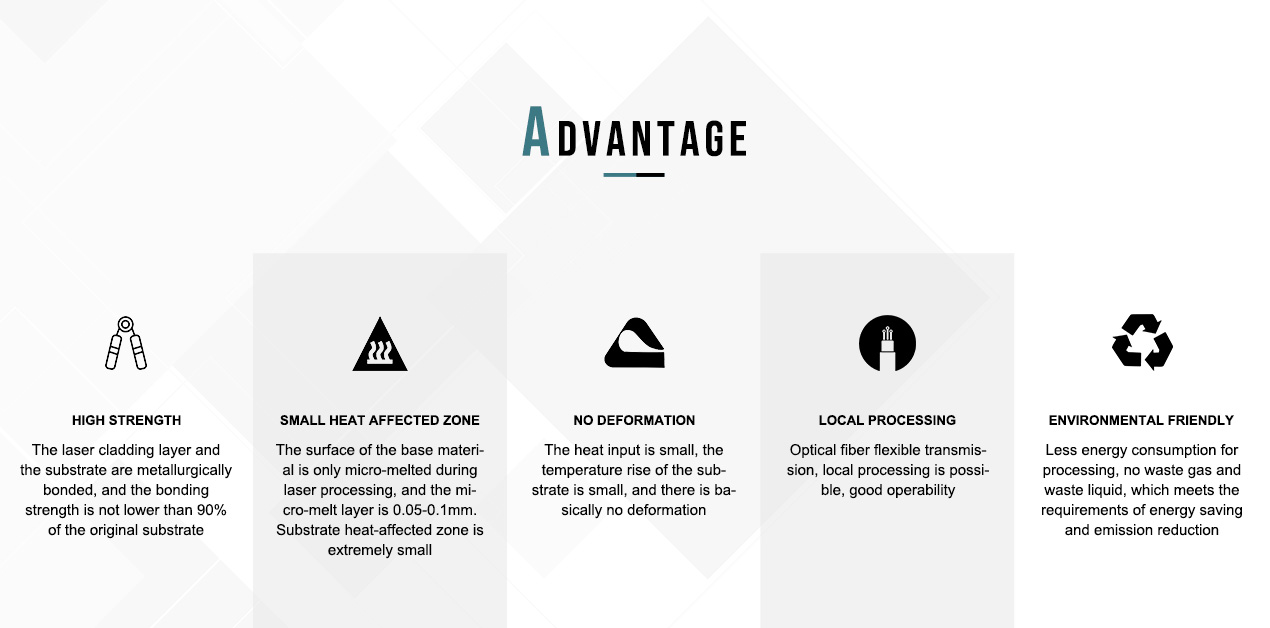
లేజర్ క్లాడింగ్ ప్రయోజనాలు
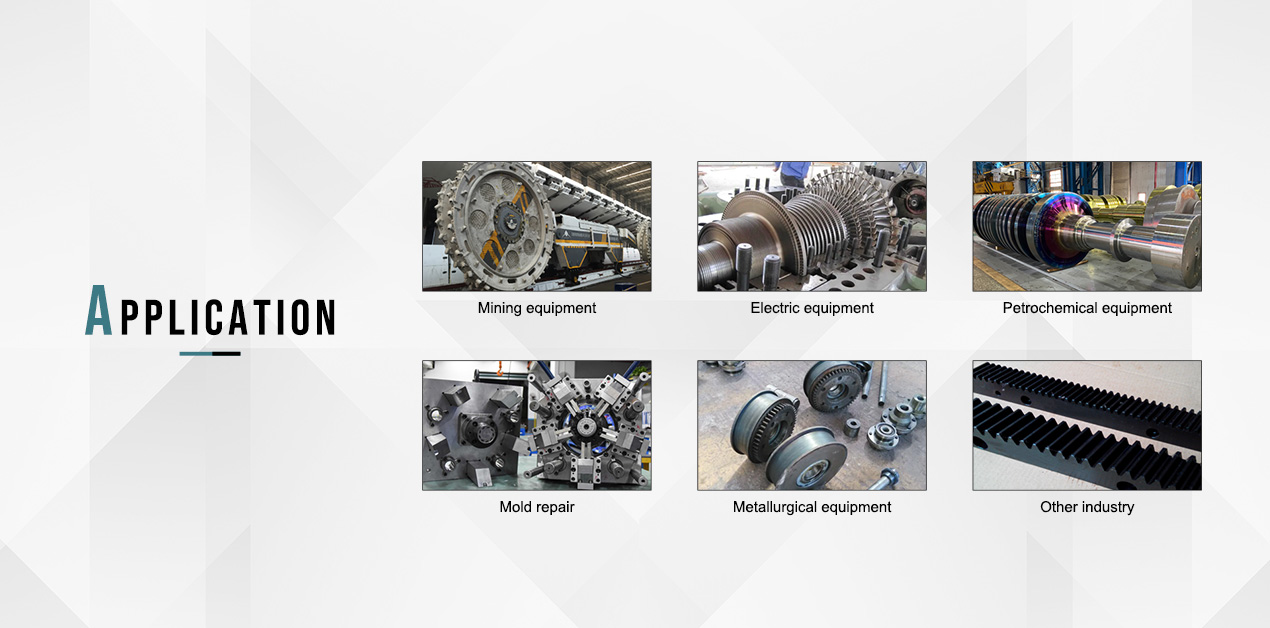
లేజర్ క్లాడింగ్ అప్లికేషన్లు
●ఆటోమోటివ్ పరిశ్రమలో, ఇంజిన్ వాల్వ్లు, సిలిండర్ గ్రూవ్లు, గేర్లు, ఎగ్జాస్ట్ వాల్వ్ సీట్లు మరియు అధిక అరుగుదల నిరోధకత, ఉష్ణ నిరోధకత మరియు తుప్పు నిరోధకత అవసరమయ్యే కొన్ని భాగాలు వంటివి;
● ఏరోస్పేస్ పరిశ్రమలో, టైటానియం మిశ్రమాల యొక్క అధిక ఘర్షణ గుణకం మరియు తక్కువ అరుగుదల నిరోధకత వంటి ప్రతికూలతలను పరిష్కరించడానికి, వాటి ఉపరితలంపై కొన్ని మిశ్రమలోహ పొడులను పూతగా వేస్తారు;
●మోల్డ్ పరిశ్రమలో అచ్చు యొక్క ఉపరితలాన్ని లేజర్ క్లాడింగ్తో శుద్ధి చేసిన తర్వాత, దాని ఉపరితల గట్టిదనం, అరుగుదల నిరోధకత మరియు అధిక ఉష్ణోగ్రత నిరోధకత గణనీయంగా మెరుగుపడతాయి;
● ఉక్కు పరిశ్రమలో రోల్స్కు లేజర్ క్లాడింగ్ వాడకం చాలా సాధారణమైంది.
మనం తెలుసుకోవాలి
లేజర్ క్లాడింగ్ మీకు సరిపోతుందో లేదో తెలుసుకోవాలంటే, మీరు ఈ క్రింది విషయాలను తెలుసుకోవాలి:
1. మీ ఉత్పత్తి ఏ పదార్థంతో తయారు చేయబడింది; ఏ పదార్థానికి క్లాడింగ్ అవసరం;
2. ఉత్పత్తి యొక్క ఆకారం మరియు పరిమాణానికి సంబంధించిన ఫోటోలను అందించడం ఉత్తమం;
3. మీ నిర్దిష్ట ప్రాసెసింగ్ అవసరాలు: ప్రాసెసింగ్ స్థానం, వెడల్పు, మందం మరియు ప్రాసెసింగ్ తర్వాత ఉత్పత్తి పనితీరు;
4. ప్రాసెసింగ్ సామర్థ్యం అవసరం;
5. వ్యయ అవసరం ఏమిటి?
6. లేజర్ రకం (ఆప్టికల్ ఫైబర్ లేదా సెమీకండక్టర్), ఎంత శక్తి, మరియు కావలసిన ఫోకస్ పరిమాణం; అది సహాయక రోబోట్ లేదా మెషిన్ టూల్;
7. మీకు లేజర్ క్లాడింగ్ ప్రక్రియ గురించి తెలుసా మరియు మీకు సాంకేతిక సహాయం అవసరమా;
8. లేజర్ క్లాడింగ్ హెడ్ బరువుకు సంబంధించి ఏదైనా ఖచ్చితమైన ఆవశ్యకత ఉందా (ముఖ్యంగా రోబోట్కు మద్దతు ఇచ్చేటప్పుడు దానిపై పడే భారాన్ని పరిగణనలోకి తీసుకోవాలి);
9. డెలివరీకి ఎంత సమయం పడుతుంది?
10. మీకు ప్రూఫింగ్ అవసరమా (సపోర్ట్ ప్రూఫింగ్)