

Функции
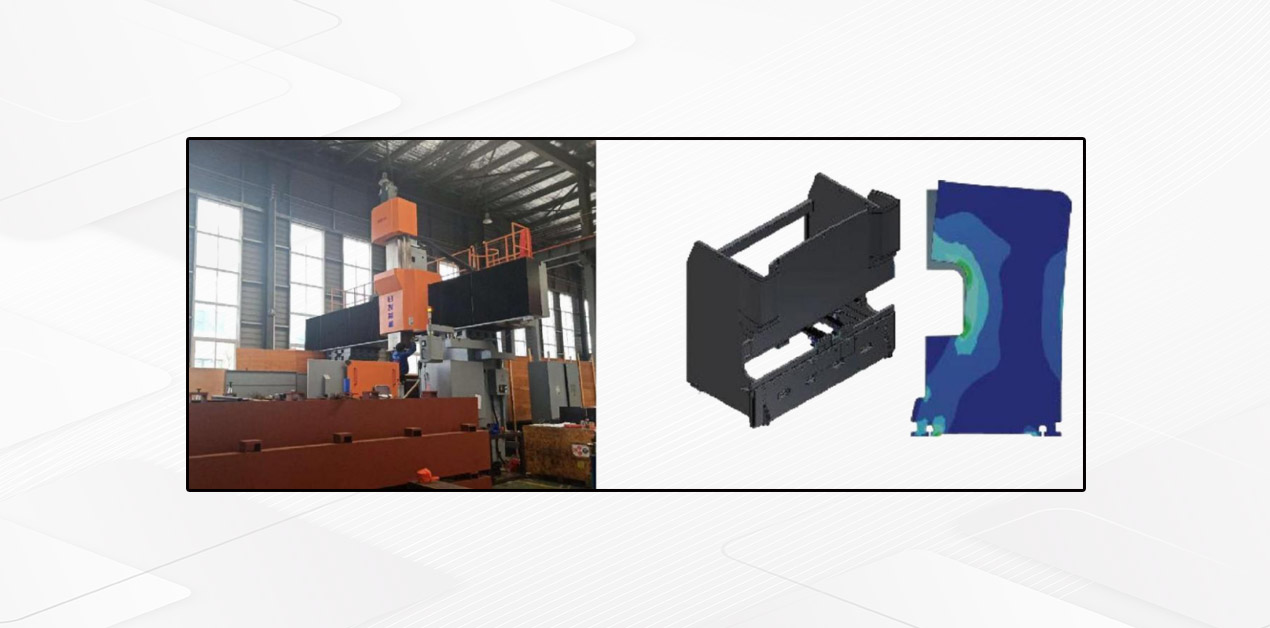
• Цельносварная стальная конструкция, обладающая достаточной прочностью и жесткостью;
• Гидравлическая конструкция хода вниз, надежная и плавная;
• Механический стопорный механизм, синхронный крутящий момент и высокая точность;
• В заднем упоре используется механизм Т-образного винта с гладким стержнем, приводимый в движение двигателем;
• Верхний инструмент с механизмом компенсации натяжения для обеспечения высокой точности гибки;
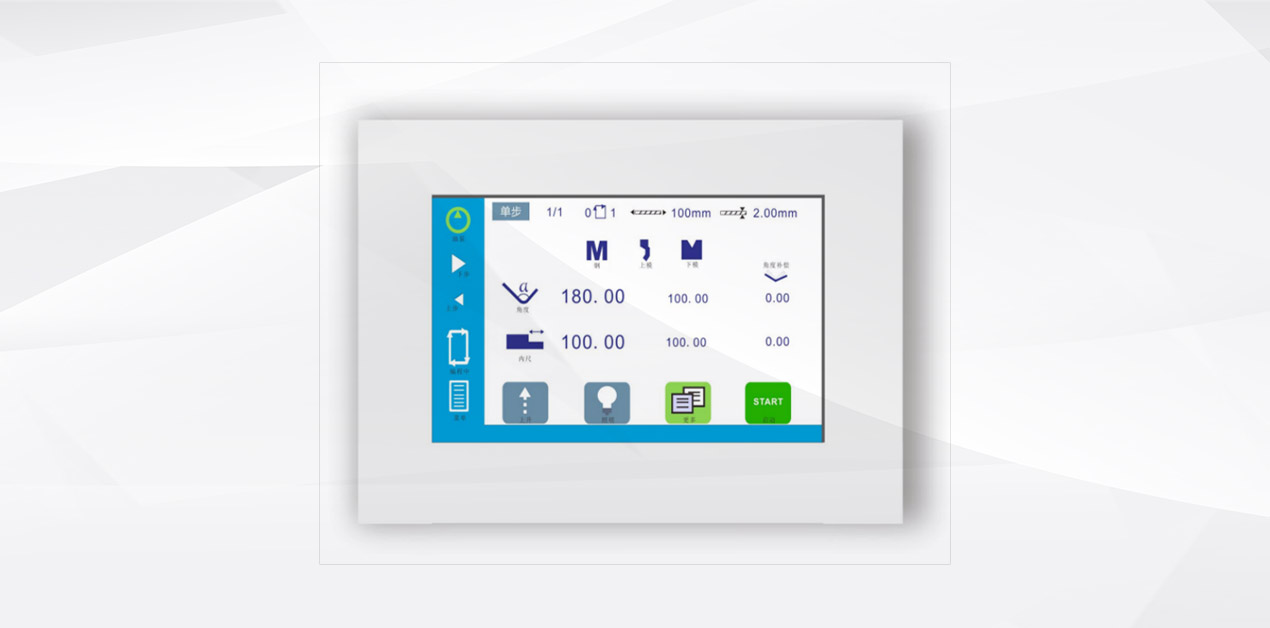
•Система ЧПУ TP10S
Система ЧПУ
• Сенсорный экран TP10S
• Поддержка переключения между программированием угла и программированием глубины.
• Поддержка настроек пресс-форм и библиотеки изделий.
• На каждой ступени можно свободно регулировать высоту проема.
• Положение точки сдвига можно свободно контролировать.
• Это позволяет реализовать многоосевое расширение Y1, Y2, R.
• Поддержка механического управления рабочим столом для формирования выпуклости
• Поддержка автоматической генерации программ с большими круговыми дугами
• Поддержка верхней мертвой точки, нижней мертвой точки, свободного хода, задержки и других вариантов ступенчатого изменения, что эффективно повышает эффективность обработки.
• Поддержка простого электромагнитного моста
• Поддержка полностью автоматической функции пневматического поддонного моста
• Поддержка автоматической гибки, реализация беспилотного управления процессом гибки и поддержка до 25 этапов автоматической гибки.
• Поддержка управления по времени для функций конфигурации группы клапанов: быстрое опускание, замедление, возврат, разгрузка и действие клапана.
• Он имеет 40 библиотек продуктов, каждая библиотека продуктов содержит 25 шагов, большая дуга окружности поддерживает 99 шагов.
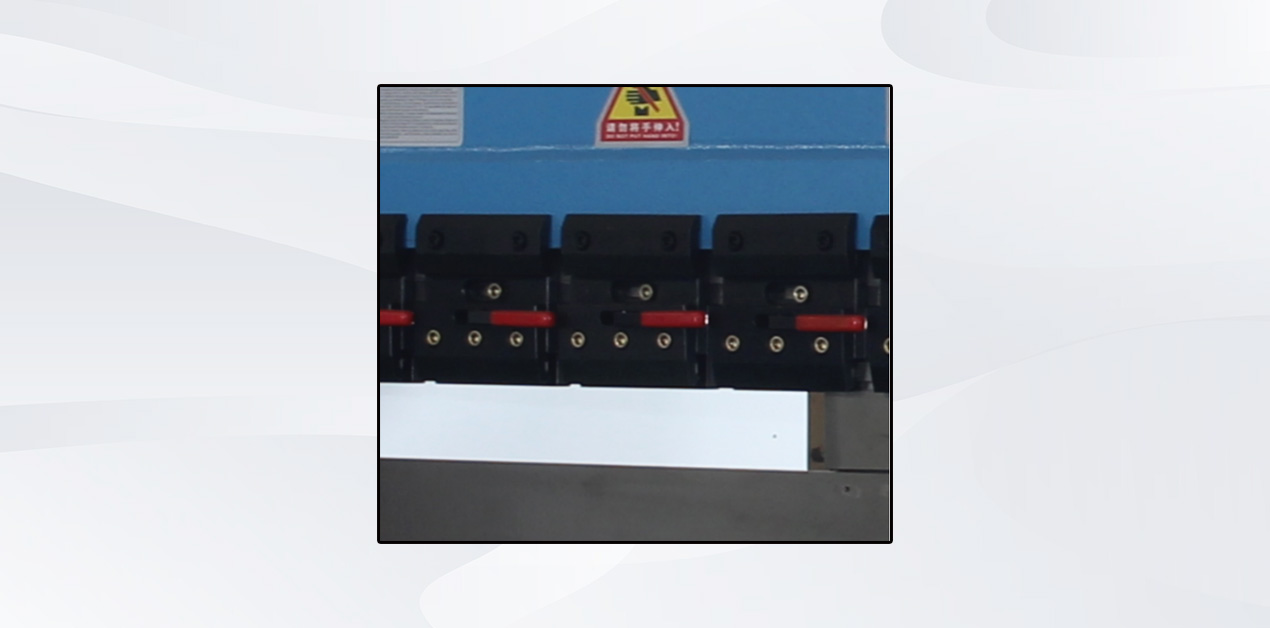
Верхний быстрозажимной инструмент
• Верхнее зажимное устройство инструмента обеспечивает быстрое зажимание.
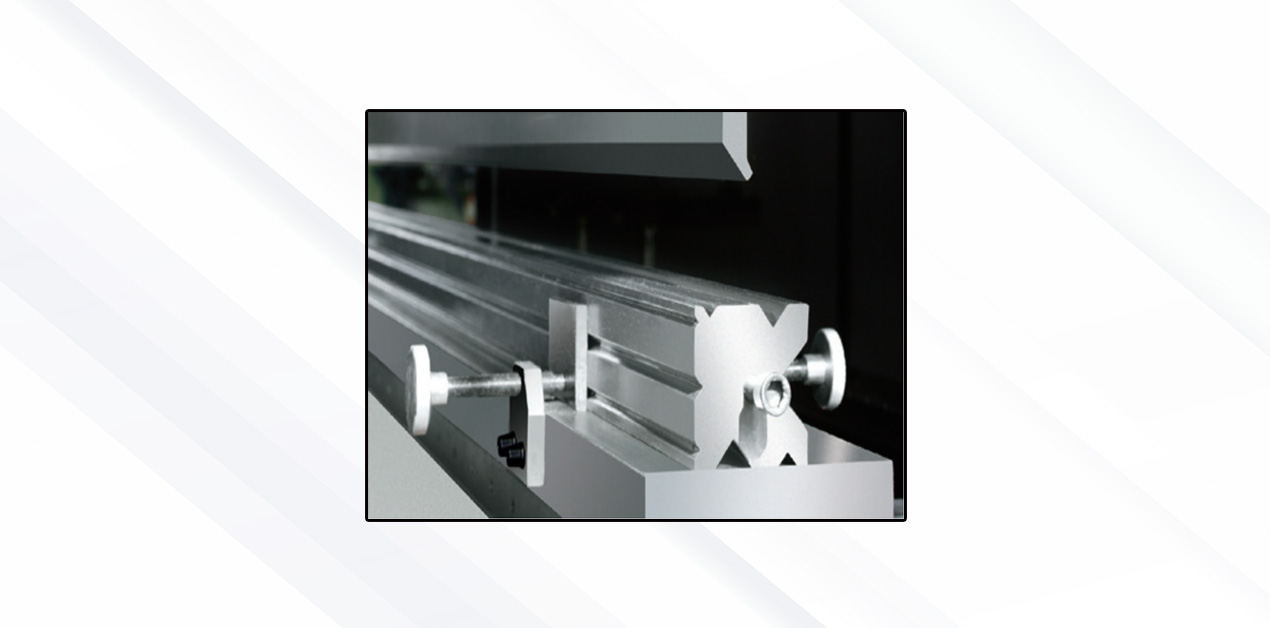
Многоточечный зажим для нижней матрицы (опция)
·Многогранная V-образная нижняя матрица с различными отверстиями
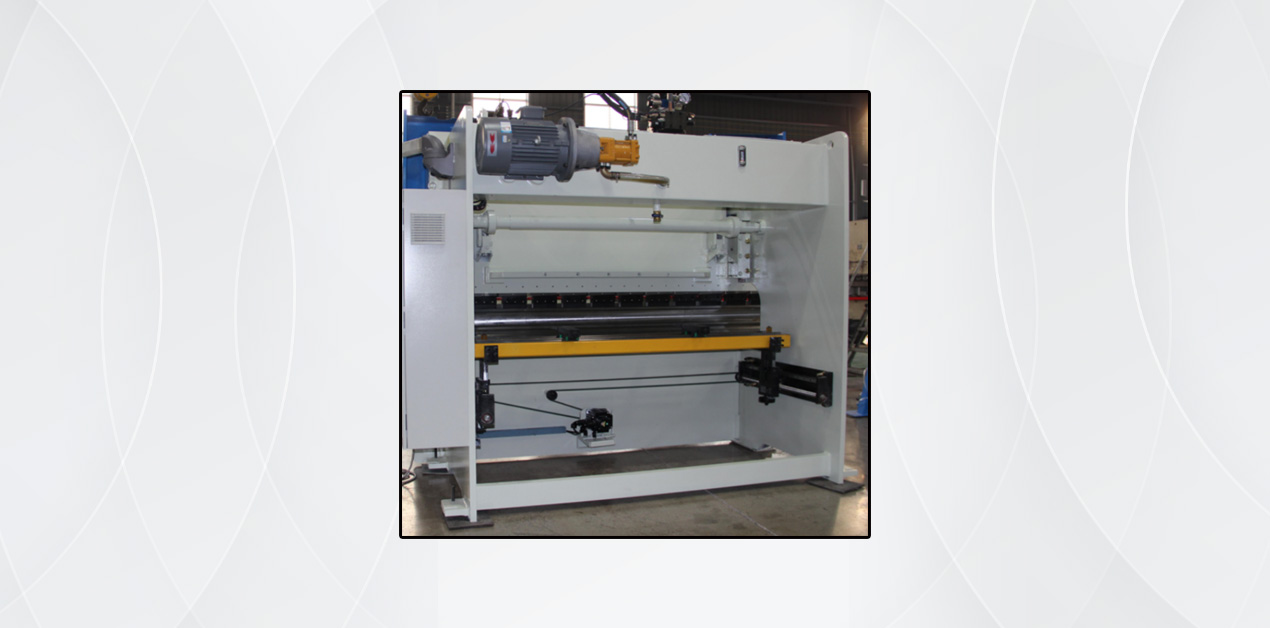
Задний упор
• Шариковый винт/направляющая ролика отличаются высокой точностью.
Фронтальная поддержка
• Платформа из алюминиевого сплава, привлекательный внешний вид и снижение риска царапин на обрабатываемой детали.
Необязательный
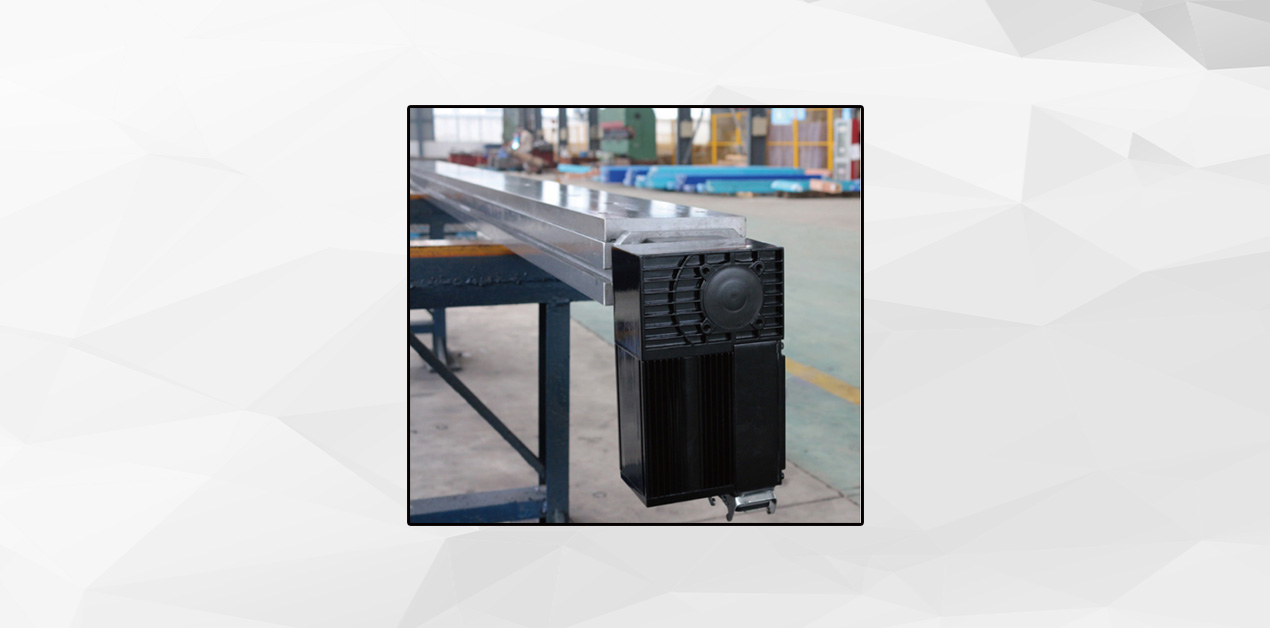
Высшая компенсация за рабочий стол
• Выпуклый клин состоит из набора выпуклых и наклонных клиньев со скошенной поверхностью. Каждый выступающий клин проектируется методом конечных элементов в соответствии с кривой прогиба направляющей и рабочего стола.
• Система управления ЧПУ рассчитывает необходимую величину компенсации на основе силы нагрузки. Эта сила вызывает прогиб и деформацию вертикальных пластин направляющей и стола. Система автоматически контролирует относительное перемещение выпуклого клина, эффективно компенсируя прогиб и деформацию, вызванные направляющей и подъемным механизмом стола, и обеспечивая идеальную гибку заготовки.
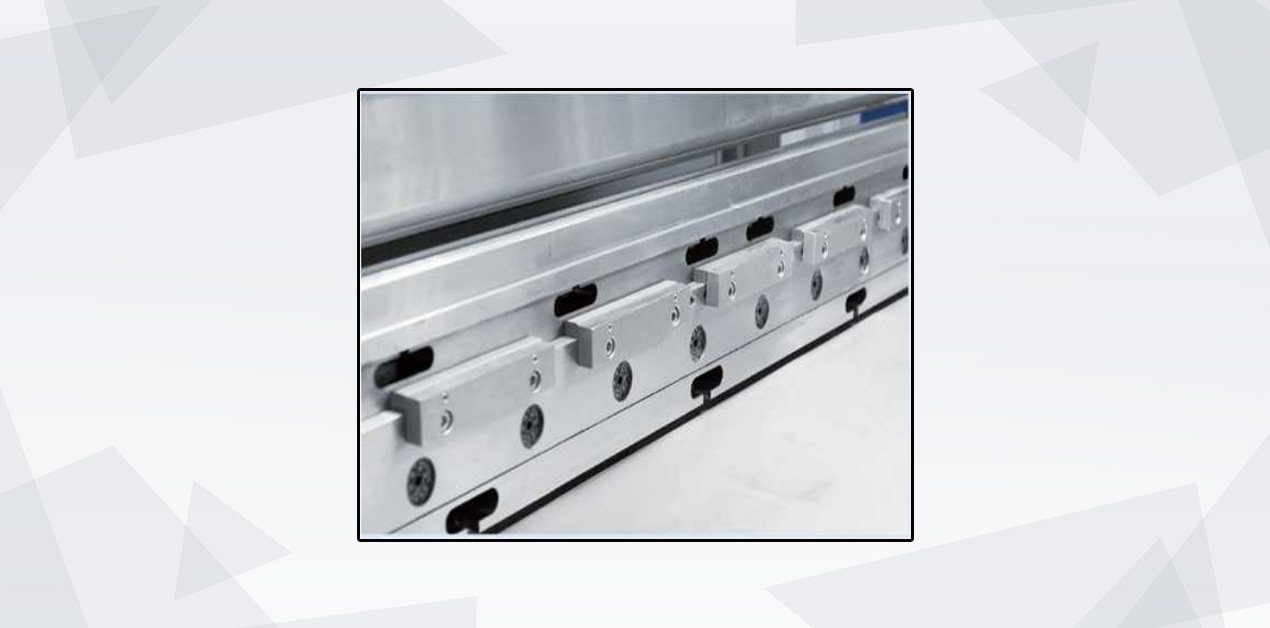
Быстросменная нижняя матрица
• Используется быстросъемный зажим 2 В для нижней матрицы.
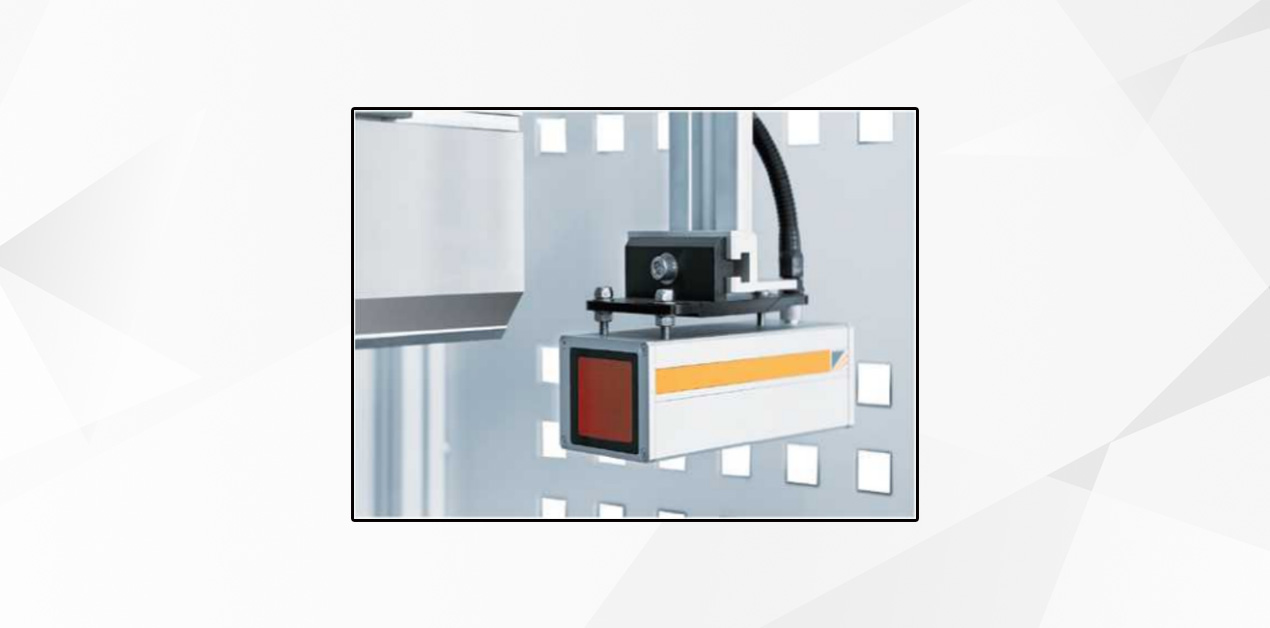
Защитный кожух Lasersafe
• Защитный кожух Lasersafe PSC-OHS, связь между контроллером ЧПУ и модулем управления безопасностью.
• Двойная защитная балка расположена на расстоянии менее 4 мм от кончика верхнего инструмента, что защищает пальцы оператора; три зоны (передняя, средняя и задняя) гибочного инструмента могут гибко закрываться, обеспечивая обработку сложных коробок; точка отключения находится на расстоянии 6 мм, что обеспечивает эффективное и безопасное производство.
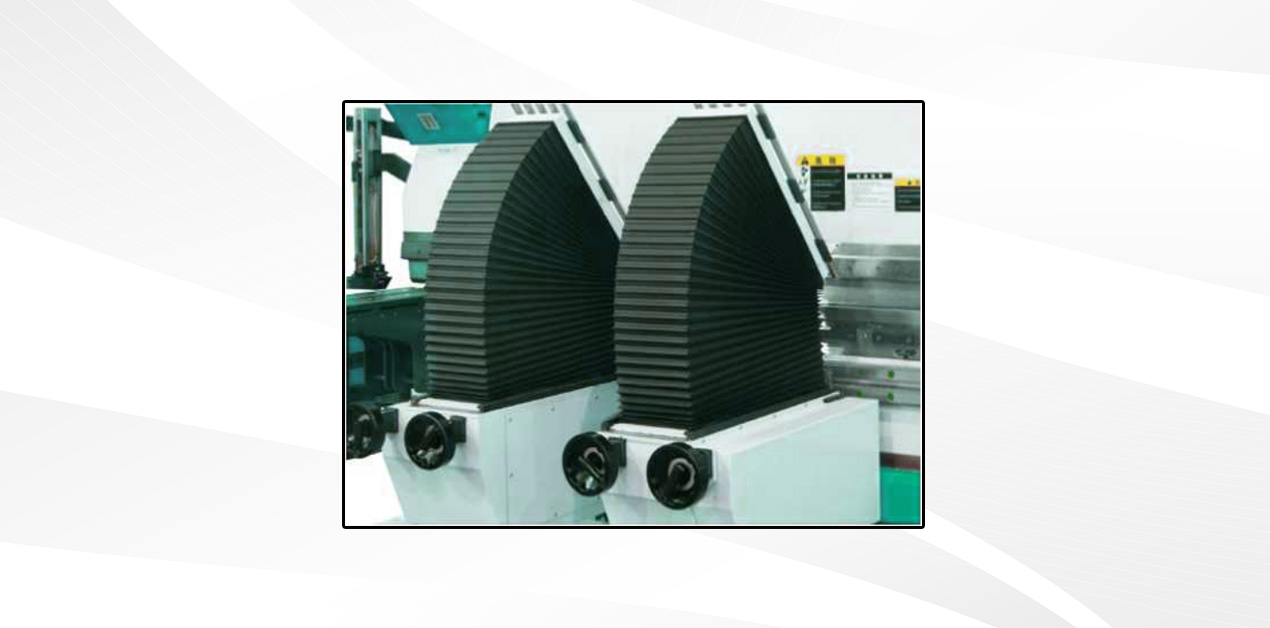
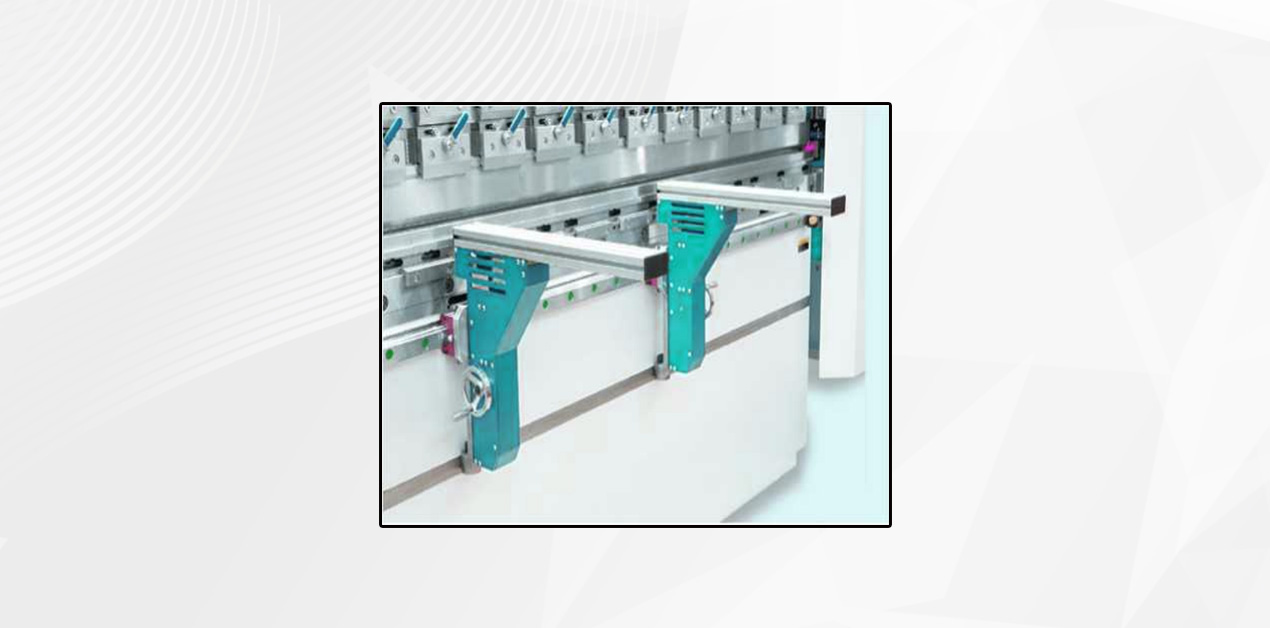
Помощь в гибке механических сервоприводов
• При гибке опорной пластины с маркировкой выполняется функция поворота. Угол и скорость поворота рассчитываются и контролируются ЧПУ-контроллером, перемещение осуществляется вдоль линейных направляющих влево и вправо.
• Высоту можно регулировать вручную, а также вручную переднюю и заднюю части для соответствия различным размерам нижнего отверстия матрицы.
• Опорная платформа может быть выполнена из щеток или труб из нержавеющей стали в зависимости от размера заготовки; можно выбрать двухрычажное перемещение опор или раздельное перемещение.
-

3015HCT Универсальная волоконно-оптическая лазерная медь для пластин и труб...
-

WE67K-220T6100 Lxshow Высокопроизводительная кастомизация...
-

Портативный лазерный станок для маркировки металла...
-
LX123H(12)TIV Четырехзажимной станок для лазерной резки металлических трубок...
-

LX612TNA Новая полуавтоматическая высокоскоростная загрузка...
-

LX3015HC — экономичный станок для лазерной резки с ЧПУ с волоконным лазером...